全国发货 一套起批
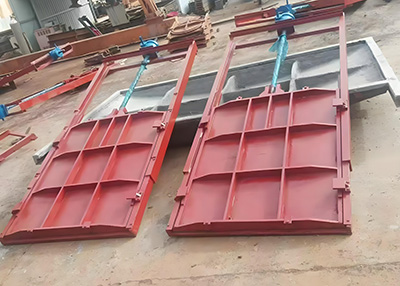
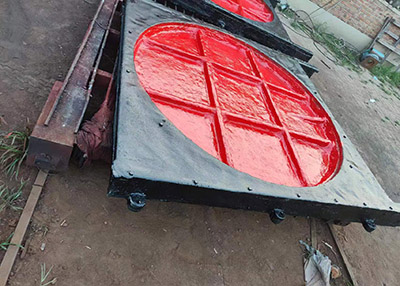
多年专注机闸一体铸铁闸门、螺杆启闭机生产、安装
全国服务电话15531982723
在生产环节,材料选择是基础。针对过流部件,常选用符合 GB/T 9439-2023《灰铸铁件》标准的材料,有助于强度与耐腐蚀性达到要求;对于受力较大的传动轴或重要连接件,则会参考 GB/T 1348-2019《球墨铸铁件》标准进行选材。这两类材质(材质)共同影响了闸门的寿命。加工过程中,尺寸公差需控制,GB/T 6414-2017《铸件 尺寸公差、几何公差与机械加工余量》规定了具体的允许偏差范围,这影响后续安装的密封效果。若为供水排水项目,还需参照 CJ/T 3006-1992《供水排水用铸铁闸门》的技术**进行核对。

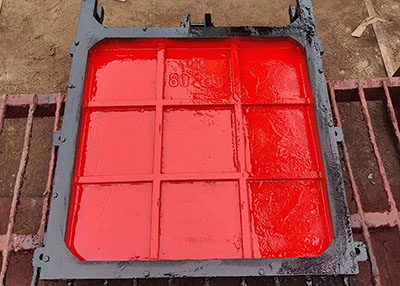
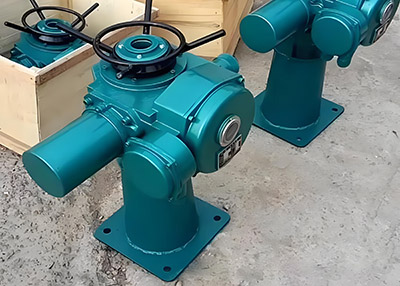
到了现场安装阶段,1*1 米渠道铸铁闸门 的 手动/电动双模式切换 功能需要**调试。安装精度关系到启闭是否顺畅。依据 DB32/T 1712-2011《水利工程铸铁闸门设计制造安装验收规范》,预埋件的定位误差不能过大。同时,SL 381-2021《水利水电工程启闭机制造安装及验收规范》对启闭机的配合提出了明确要求。以下是安装间隙控制的一般数据参考:
| 检查项目 | 允许偏差范围 | 适用标准参考 |
|---|---|---|
| 门槽**线偏差 | ±3mm | DB32/T 1712-2011 |
| 底坎高程偏差 | ±5mm | SL 381-2021 |
| 止水橡胶压缩量 | 1/3~1/2 | SL 545-2011 |
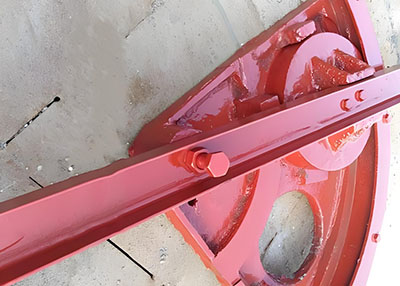
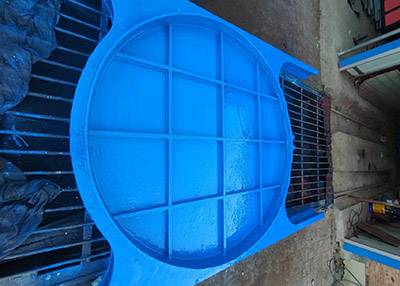
防腐蚀处理同样需要重视。水工金属结构长期处于潮湿环境,SL 105-2025《水工金属结构防腐蚀规范》给出了涂层厚度和附着力测试的具体方法。喷涂前需对表面进行喷砂除锈,有助于基面清洁度达标,有助于减少日后出现锈蚀导致卡阻。

在试运行期间,1*1 米渠道铸铁闸门 的 手动/电动双模式切换 功能的体现是重要步骤。需分别操作手轮和电机,观察运行轨迹是否保持一致(在允许误差内),有无异常声响。整个过程需符合 SL/T 223-2025《水利水电建设工程验收规程》的程序要求。若发现切换卡顿,需检查齿轮箱防护油情况,以及限位开关的灵敏度。DB34/T 3589-2020《水工铸铁闸门制造、安装及验收规程》也提供了地方性的补充验收细节,不同地区项目可根据实际情况结合执行。此外,GB/T 1176-2013《铸造铜及铜合金》虽主要针对铜件,但在部分电气触点或轴承座的应用中仍需留意材质匹配问题。
整个流程并非一蹴而就,需按照 SL 545-2011《铸铁闸门技术条件》进行逐项检验。通过上述步骤,有助于有助于设备在投入运行后保持稳定的工作状态。
落地建议: