全国发货 一套起批
多年专注机闸一体铸铁闸门、螺杆启闭机生产、安装
全国服务电话15531982723
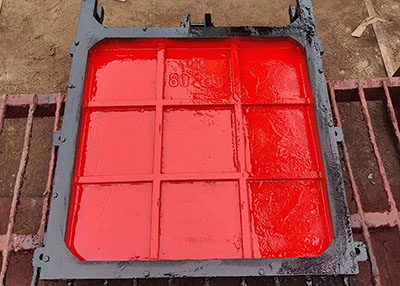
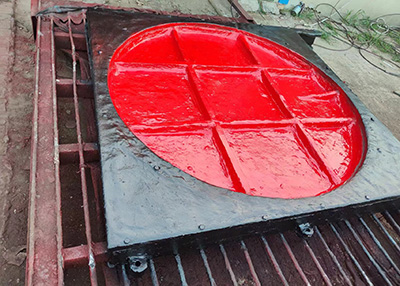
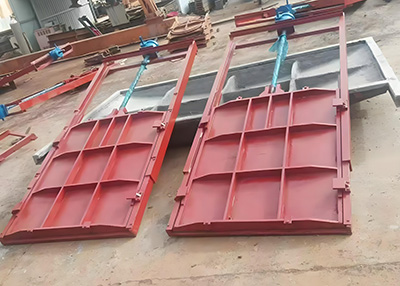
河道平板铸铁闸门 铸铁整体铸造在水利项目中扮演重要角色,关系到水流控制与安全。多年现场实践显示,从生产到试运行,每个环节都需按规范操作,不可随意简化流程。这类设备常应用于水库、泵站、城市排水及农田灌溉系统,其长期设备质量取决于材料与工艺的配合程度。在实际工程中,河道平板铸铁闸门 铸铁整体铸造的质量波动会影响后续调试效率,因此前期管控尤为重要。
材质选择是首要环节,不同工况对铁种有不同要求。灰铸铁件通常用于一般静水压力环境,而高负荷区域则倾向选用球墨铸铁。生产过程中,需对照 GB/T 9439-2023《灰铸铁件》检验化学成分与力学性能,有助于基体组织稳定。对于**度需求的部件,GB/T 1348-2019《球墨铸铁件》提供了更明确的技术**。此外,铸件成型后的尺寸控制不能忽视,GB/T 6414-2017《铸件 尺寸公差、几何公差与机械加工余量》规定了具体的允许偏差范围,这关系到门槽配合的紧密性。
生产制造阶段还需遵循行业通用规范。DB13/T 2802-2018《水利工程铸铁闸门技术规范》明确了设计参数与制造要求,为工艺流程提供依据。同时,SL 545-2011《铸铁闸门技术条件》对出厂前的外观检查、焊缝处理等提出了具体要求。在城市供水排水领域,CJ/T 3006-1992《供水排水用铸铁闸门》则针对特定介质环境做了补充规定。这些标准共同构成了质量控制的框架,有助于产品出厂前达到预期性能。
现场安装与验收是另一个核心环节,关系到设备能否正常启闭。DB32/T 1712-2011《水利工程铸铁闸门设计制造安装验收规范》详细列出了吊装、找平及固定步骤,安装人员需逐项核对。若涉及启闭机配套,SL 381-2021《水利水电工程启闭机制造安装及验收规范》需同步执行,传动系统协调。项目完工后,SL/T 223-2025《水利水电建设工程验收规程》作为*终交付依据,确认各项**符合合同约定。部分地区如安徽,还执行 DB34/T 3589-2020《水工铸铁闸门制造、安装及验收规程》,补充了地方性的验收细节。
防腐蚀处理影响了设备的使用寿命。水下或潮湿环境易导致锈蚀,SL 105-2025《水工金属结构防腐蚀规范》规定了涂层体系与施工厚度。实际作业中,需检查底漆与面漆的结合情况,有助于减少后期脱落影响运行。部分金属配件可能涉及非铁材质,如涉及铜合金部件时,GB/T 1176-2013《铸造铜及铜合金》可作为参考标准。

下表总结了主要标准在重要环节中的应用:
| 场景分类 | 适用标准编号及名称 | 具体应用场景 |
|---|---|---|
| 材质检测 | GB/T 9439-2023《灰铸铁件》 | 原材料化验与金相分析 |
| 材质检测 | GB/T 1348-2019《球墨铸铁件》 | 高负荷部位材质确认 |
| 生产加工 | GB/T 6414-2017《铸件 尺寸公差、几何公差与机械加工余量》 | 加工面尺寸测量与余量预留 |
| 生产制造 | DB13/T 2802-2018《水利工程铸铁闸门技术规范》 | 结构设计复核与工艺制定 |
| 生产制造 | SL 545-2011《铸铁闸门技术条件》 | 出厂前质量检查清单 |
| 安装验收 | DB32/T 1712-2011《水利工程铸铁闸门设计制造安装验收规范》 | 现场安装定位与紧固检查 |
| 安装验收 | SL 381-2021《水利水电工程启闭机制造安装及验收规范》 | 启闭联动调试记录 |
| 安装验收 | SL/T 223-2025《水利水电建设工程验收规程》 | 项目整体验收文件归档 |
| 防腐蚀处理 | SL 105-2025《水工金属结构防腐蚀规范》 | 涂层厚度检测与附着力测试 |
基于上述经验,提出以下三点建议:

河道平板铸铁闸门 铸铁整体铸造的稳定性离不开标准支撑,只有将规范要求落实到每一个工序,才能工程长期平稳运行。