全国发货 一套起批
多年专注机闸一体铸铁闸门、螺杆启闭机生产、安装
全国服务电话15531982723
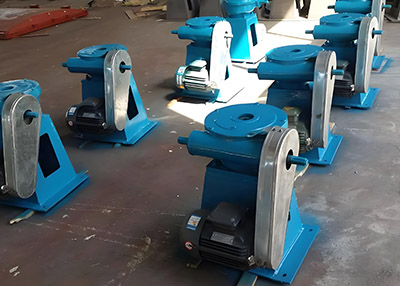
电装螺杆式启闭机 准确启闭控制 螺杆防锈处理方案在实际水利工程中扮演着重要角色。在多个水库、泵站及农田灌溉项目现场,技术人员发现,从生产到试运行的全过程中,设备的稳定性关系到水闸的安全运行。多年的一线经验表明,只有落实相关技术规范,才能满足长期运行的需求。本文围绕生产制造检测与现场安装两大环节,探讨具体的执行细节。
在生产制造环节,对螺纹杆件的防锈处理是基础工作。依据 SL 408-2008《水利水电工程启闭机制造安装及验收规范》,螺杆表面涂层厚度与附着力需符合设计要求。生产人员在加工完成后,需对螺纹部分进行磷化处理或喷涂防腐涂料。这一过程属于电装螺杆式启闭机 准确启闭控制 螺杆防锈处理方案的核心组成部分。为了直观展示重要**,下表列出了主要检测项:
| 检测项目 | 技术要求 | 对应标准条款 |
|---|---|---|
| 螺杆表面粗糙度 | Ra ≤ 3.2μm | SL 408-2008 第 5.3 条 |
| 防腐涂层厚度 | 干膜厚度 ≥ 80μm | SL 408-2008 第 5.4 条 |
| 电气*缘电阻 | ≥ 1MΩ | GB/T 17516-1998 第 6.2 条 |
进入现场安装阶段,环境因素对设备寿命影响较大。潮湿环境容易加速金属腐蚀,因此电装螺杆式启闭机 准确启闭控制 螺杆防锈处理方案在安装前需再次检查防护层完整性。安装过程中,需导轨垂直度,有助于减少螺杆受力不均导致磨损。对于控制系统,需依据 GB/T 17516-1998《电气传动设备基本技术条件》进行接线检查,有助于信号传输稳定。在此阶段,完成电装螺杆式启闭机 准确启闭控制 螺杆防锈处理方案的技术交底是*要的步骤,有助于施工队伍理解工艺要点。
现场试运行期间,观察启闭动作是否顺畅,有无异常噪音或卡阻现象。此时,电装螺杆式启闭机 准确启闭控制 螺杆防锈处理方案的效果将得到初步体现。若发现涂层有脱落迹象,应及时修补,有助于减少锈蚀扩展。此外,防护系统也需定期维护,保持油路顺畅,有助于减少机械摩擦产生的热量,这有助于有助于延长设备使用年限。

针对实际施工中常见的情况,提出以下三点建议: 1. 螺杆存放时应垫高,有助于减少接触地面潮气,参考 SL 408-2008 第 10.2 条关于仓储保管的规定。 2. 电气柜内应加装干燥剂,并定期检查密封性,符合 GB/T 17516-1998 第 8.1 条关于环境适应性的要求。 3. 每次启闭作业后,清理螺杆表面的淤泥与杂物,维持防护层完整,遵循 SL 408-2008 第 11.3 条维护管理条款。

通过上述措施,可提升设备在复杂水利环境下的适应能力。坚持务实操作,注重细节管控,是有助于维持工程运行的重要途径。